紫铜管(冷媒管)
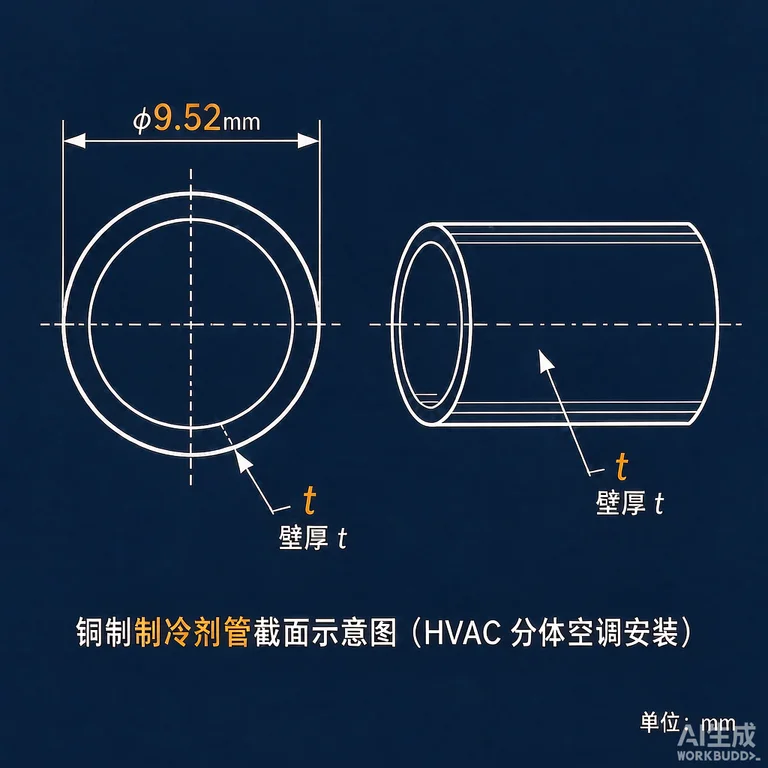
多联机与风管机的冷媒输送血管,走的是高压气态/液态制冷剂,工作压力可达 4.2MPa 以上。必须用脱脂无氧铜管(TP2),内壁清洁度与壁厚公差直接决定焊接质量和长期泄漏率。家用多联机常用规格 φ6.35 / φ9.52 / φ12.7 / φ15.88 / φ19.05,壁厚按管径 0.8~1.2mm 选取。
关键规格
常用管径φ6.35 / 9.52 / 12.7 / 15.88 / 19.05 mm
常规壁厚φ6.35~12.7 用 0.8mm;φ15.88 以上用 1.0~1.2mm
材质标准TP2 脱脂无氧铜,GB/T 17791
设计压力R410A 系统 ≥ 4.2MPa
造价档位(方案书取价来源)
| 档位 | 品牌 | 规格 | 单价 |
|---|---|---|---|
| 经济版 | 飞轮 | 国产普通 0.8mm | ¥28/m |
| 豪华版 | 金龙 | 国产一线 0.8mm | ¥38/m |
| 至尊版 | 洛铜(加厚) | 加厚 1.0mm | ¥58/m |
产品详细图
可选品牌(5)
安装标准
- 切管用专用割管器,禁止用钢锯(铜屑进入系统等于埋雷);切口去毛刺后管口朝下倒屑。
- 扩口/胀管前套好保温与接头螺母,顺序错了只能剪掉重来。
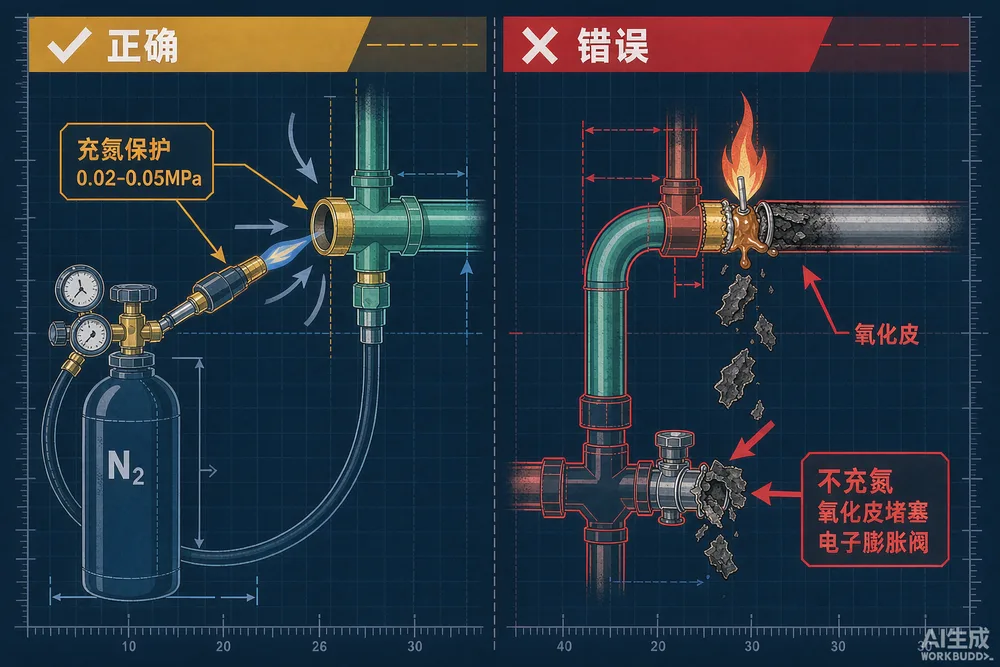
- 焊接时必须持续充氮保护(氮气流 0.02~0.05MPa),杜绝内壁氧化皮脱落。
- 支吊架间距:水平 ≤1.2m,垂直 ≤1.5m;弯头两侧 300mm 内必须设支架。
- 分歧管前后 500mm 内应为直管段,禁止紧贴弯头。
正确示范 vs 错误示范
✓ 正确做法
- 管口及时封帽,未接管前全程保持封堵,防止灰尘水汽进入。
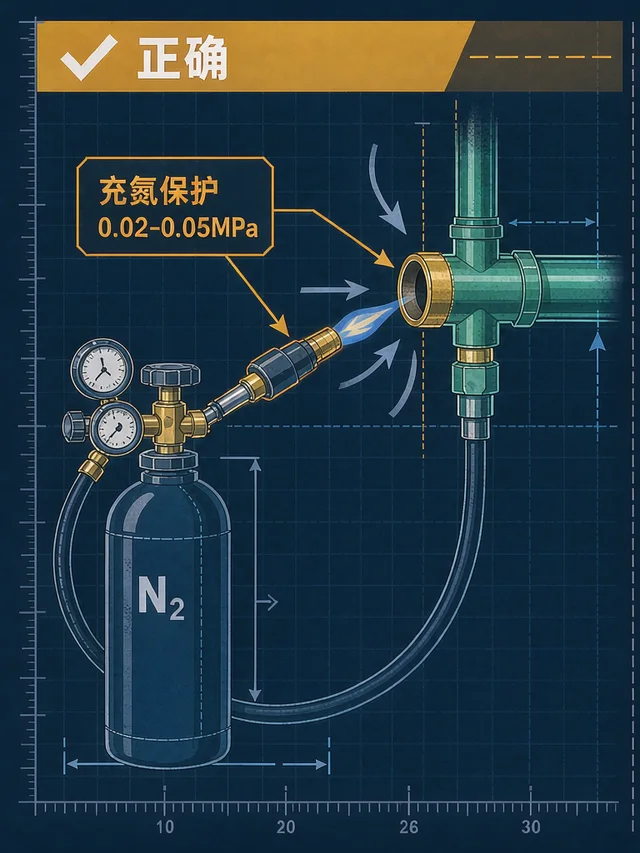
示意图 - 穿墙处加套管并做柔性封堵,避免墙体沉降拉裂管路。
✕ 错误做法
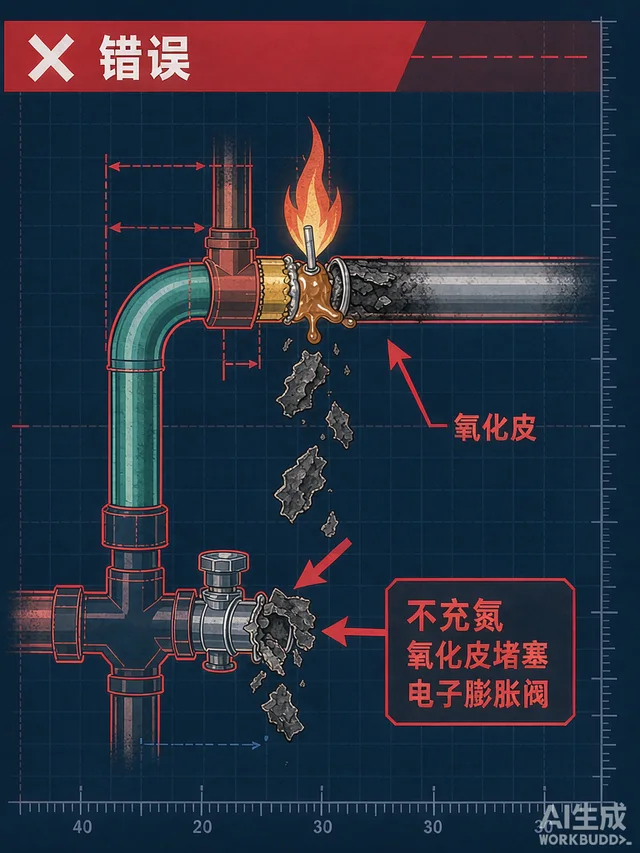
示意图 - 管路不封堵敞口过夜,南方梅雨季内壁结露积水,抽真空也抽不干净。
- 分歧管水平/垂直安装角度超差,导致冷媒分配不均。
踩坑提示
⚠ 低价盘管常见壁厚负公差(标 0.8mm 实际 0.65mm),长管路高落差项目优先选加厚型。
⚠ 旧管复用是行业大忌:内壁残留氧化皮与冷冻油劣化物,新压缩机装上去半年就故障。